


Ha egy minőségellenőr egy hordozható Leeb keménységmérővel mér egy tengelyt, és 640 HL-t kap, miközben a folyamatspecifikáció 630±15 HL-t ír elő, elfogadható az eredmény? Ha a mérési bizonytalanság csak ±3 HL, akkor a válasz igen. Ha a bizonytalanság eléri a ±8 HL-t, az eredmény közvetlenül nem ítélhető meg. Ez a mérési bizonytalanság valós hatása. Ez nem egy elméleti koncepció, ami csak a metrológiai laboratóriumokban számít. Ez egy alapvető paraméter, amelyet minden mérnöknek, ellenőrnek és minőségügyi vezetőnek meg kell értenie.
Mi a bizonytalanság a mérésben?
A mérési bizonytalanság az a paraméter, amely a mérési eredmények szórását jellemzi. Meghatározza azt az intervallumot, amelyben a mért érték ésszerűen esik. A Metrológiai útmutatók vegyes bizottsága (JCGM) a GUM-ban a mérési eredményhez tartozó paraméterként határozza meg, amely a mérendő mennyiséghez ésszerűen hozzárendelhető értékek szórását jellemzi.
A gyakorlatban a teljes mérési eredményt a mért érték ± a bizonytalanság formájában kell kifejezni. Bizonytalanság nélkül egy mérés nem hasonlítható össze a tűréskövetelményekkel vagy egy másik műszer másik eredményével. Például egy digitális Brinell keménységmérő vásárlásakor a kalibrációs tanúsítványon feltüntetett kiterjesztett bizonytalanság közvetlen bizonyítéka a berendezés mérési képességének.
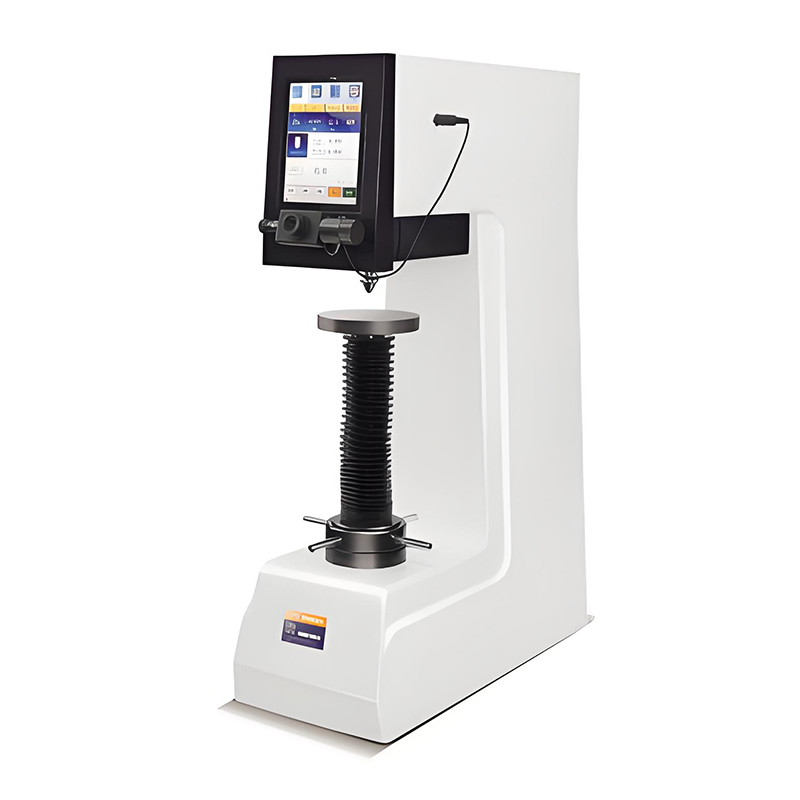 HBS-3000ET érintőképernyős digitális Brinell keménységmérő kézi toronnyal Ez a digitális Brinell keménységmérő érintőképernyős működést és automatikus erőszabályozást kínál, megbízható méréseket biztosítva. Kalibrációs tanúsítványa kiterjesztett bizonytalanságot biztosít, közvetlenül bizonyítva a minőségellenőrzés mérési képességét. Termék megtekintése →
A mérési bizonytalanság nem egyenlő a mérési hibával. A hiba a mért érték és a valódi érték közötti különbség, és a valódi érték általában ismeretlen. A bizonytalanság egy intervallum, amely számszerűsíti a mérési eredmény szórását. Még a szisztematikus hibák kijavítása után is fennáll a bizonytalanság. A keménységmérő kalibrálása után a szisztematikus eltérés korrigálásra kerül, de a kalibrálási folyamat által okozott bizonytalanság megmarad. Ez az oka annak, hogy minden kalibrációs tanúsítvány egy kiterjesztett bizonytalanságot sorol fel: megmondja a felhasználónak, hogy a berendezés mérési eredménye mennyire megbízható.
A és B típusú bizonytalanság: különböző források, különböző módszerek
Az A típusú bizonytalanság értékelése ismételt méréseken alapuló statisztikai módszerekkel történik. A B típusú bizonytalanság olyan nem statisztikai adatokon alapul, mint a kalibrációs tanúsítványok, a gyártói specifikációk, a közzétett referenciaadatok és a környezeti feltételek.
Például a Vickers-keménységvizsgálatnál ugyanazon minta öt mérése 318, 322, 319, 321 és 318 HV-t eredményez. Az átlag 319,6 HV, a kísérleti szórás pedig 1,7 HV. Az átlag standard bizonytalansága 1,7 osztva 5 négyzetgyökével, ami 0,76 HV. Ez az A típusú értékelés.
Másrészt, a kalibrációs tanúsítvány ±6 HV kiterjesztett bizonytalanságot írhat ki 2-vel egyenlő k lefedettségi tényező mellett. A standard bizonytalanság 6 osztva 2-vel, vagy 3 HV. Ez a B típusú értékelés.
A kombinált bizonytalanság kiszámításához kombinálja a komponenseket a gyök-összeg-négyzet értékkel. Ebben a példában a kombinált bizonytalanság u c egyenlő 0,76 négyzetgyökével 2 plusz 3 2 , ami körülbelül 3,1 HV.
| Értékelési módszer | A típusú | B típus |
| Adatforrás | Ismételt mérések | Kalibrálás certificate, specifications, reference data |
| Statisztikai alap | Az átlag szórása | Osztva a k fedezeti tényezővel |
| Példa a keménységvizsgálatra | Öt mérés: 318, 322, 319, 321, 318 HV | Kalibrálás certificate: U=6 HV, k=2 |
| Standard bizonytalanság | 0,76 HV | 3 HV |
A mérési bizonytalanság és a minőség-ellenőrzés: a gyakorlati hatás
A mérési bizonytalanság közvetlenül befolyásolja a sikeres-nem teljesített döntéseket, a kalibrációs stratégiákat és az ügyfelek auditjait.
Ha egy mérési eredmény közel van a tűréshatárhoz, a bizonytalanság határozza meg, hogy az eredmény valóban elfogadható-e. Vegye figyelembe a 315±10 HV keménységi követelményt. A 320 HV mért érték ±5 HV bizonytalansággal valószínűleg elfogadható. De ±15 HV bizonytalanság mellett az ellenőr további vizsgálat nélkül nem tud magabiztos döntést hozni.
A kalibrációs stratégiák a bizonytalanságtól is függenek. A kisebb mérési bizonytalanság hosszabb kalibrálási intervallumokat tesz lehetővé, csökkentve az állásidőt és a karbantartási költségeket. Nagyobb bizonytalanság esetén gyakrabban kell újrakalibrálni.
Az ISO 9001 és ISO/IEC 17025 rendszerekben az auditorok nagy figyelmet fordítanak arra, hogy a laboratóriumok hogyan értékelik és jelentenek a mérési bizonytalanságokat. Az a laboratórium, amely nem tud bizonytalansági költségvetést felmutatni, még akkor is megbukhat a tanúsítási auditokon, ha úgy tűnik, hogy a berendezés megfelelően működik. A feldolgozóipari vállalkozások számára a bizonytalanság megértése is javul anyagvizsgálati pontosság és segít megoldani a beszállítókkal vagy ügyfelekkel fennálló vitákat. Ha egy vizsgálati eredményt megkérdőjeleznek, a bizonytalanságszámítás objektív bizonyítékot szolgáltat a termék minőségére.
A mérési bizonytalanság kiszámítása: lépésről lépésre
A mérési bizonytalanság kiértékelése hét lépésben történhet. Haladó matematika nem szükséges, de elengedhetetlen a mérési folyamat világos megértése.
- Határozza meg a mérendő nagyságot és állítsa fel a mérési modellt.
- Azonosítson minden olyan bizonytalansági forrást, amely befolyásolhatja az eredményt.
- Számszerűsítse az egyes összetevőket A vagy B típusú módszerekkel.
- Konvertálja az egyes összetevőket szabványos bizonytalansággá.
- Kombinálja az összes standard bizonytalanságot a gyökösszeg-négyzet módszerrel.
- Szorozza meg a kombinált bizonytalanságot egy lefedettségi tényezővel, amely általában k egyenlő 2-vel, körülbelül 95 százalékos megbízhatóság érdekében.
- Jelentse a teljes eredményt, beleértve a mérési értéket, a kiterjesztett bizonytalanságot és a lefedettségi tényezőt.
A k=2 kiterjesztett bizonytalanság az ISO/IEC 17025 szabvány és a legtöbb minőségirányítási rendszer által elvárt szabványos jelentési formátum.
Mérési bizonytalanság a keménységvizsgálatban és az anyagelemzésben
A keménységvizsgálat és a metallográfiai elemzés során a bizonytalanság főként a berendezés kalibrációjából, a minta előkészítéséből, a kezelői technikából és a környezeti feltételekből adódik.
Az automatizált és digitális berendezések csökkentik a kezelő által okozott bizonytalanságot. Az érintőképernyős digitális Brinell keménységmérő automatikusan leolvassa a bemélyedés átmérőjét, és kiszámítja a keménységi értéket, így a leolvasási eltérés körülbelül 5 százalékról 1 százalék alá csökken. Ez közvetlenül javítja a bizonytalanság A típusú összetevőjét.
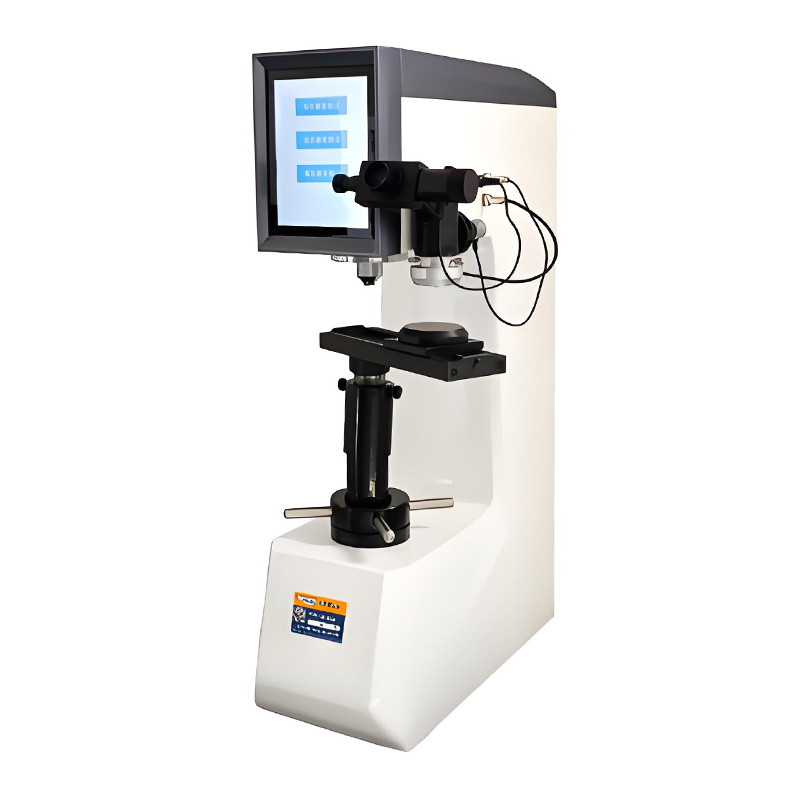 HBRVS-187.5 digitális többfunkciós keménységmérő Brinell, Rockwell és Vickers számára A Brinell-, Rockwell- és Vickers-módszereket egy egységben kombinálva ez a digitális keménységmérő csökkenti a berendezések változásaiból eredő szisztematikus különbségeket, és különféle anyagokhoz alkalmas laboratóriumi vagy ipari környezetben. Termék megtekintése →
A Brinell-, Rockwell- és Vickers-módszerek közötti váltást igénylő laboratóriumokban egy többfunkciós keménységmérő csökkenti a berendezések cseréjéből adódó szisztematikus különbségeket. Kis mintákhoz vagy felületkeményített rétegekhez egy nagyobb pontosságú micro-Vickers keménységmérő a megfelelő választás. A keménységvizsgálati módszerek Az ebben az összefüggésben tárgyalt esetek mindegyike gondos bizonytalanságértékelést igényel.
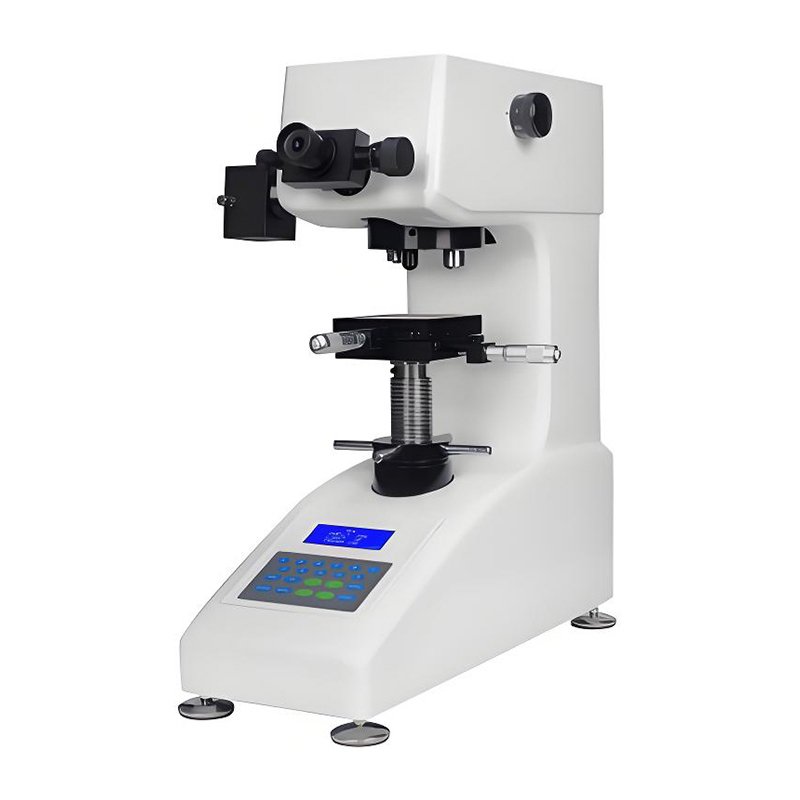 HV-1000Z kézi Micro-Vickers keménységmérő LCD kijelzővel Ez a mikro-Vickers keménységmérő nagy pontossággal méri a kis mintákat és a felületkeményített rétegeket. Automatikus toronnyal és LCD-kijelzővel rendelkezik, ideális laboratóriumi kiértékelésekhez, ahol ellenőrizni kell a bizonytalanságot. Termék megtekintése →
A metallográfiai minta-előkészítés során a vágás, a szerelés és a polírozás során is bizonytalanság lép fel. A nem egyenletes előkészítés miatt a keménységi értékek több százalékos eltérést okozhatnak még ugyanazon a mintán is. A megfelelő metallográfiai fogyóeszközök kiválasztása és a szabványosított eljárások követése ugyanolyan fontos, mint a megfelelő keménységmérő kiválasztása.
Gyakran Ismételt Kérdések
Mi a különbség a mérési bizonytalanság és a mérési hiba között?
A mérési hiba a mért érték és a valódi érték különbsége. A mérési bizonytalanság egy olyan paraméter, amely számszerűsíti a mérési eredmény szórását. A hiba egyetlen érték; a bizonytalanság egy tartomány.
Mit jelent a kiterjesztett bizonytalanság, ha k egyenlő 2-vel?
Ez azt jelenti, hogy a mérési eredmény által meghatározott intervallum±a kiterjesztett bizonytalanság körülbelül 95 százalékos konfidenciaszinttel rendelkezik. Ha többször megismétli a mérést, az eredmények körülbelül 95 százaléka ebbe az intervallumba esik.
Miért fontos a kalibrálási bizonytalanság?
A kalibrálási bizonytalanság megmutatja, mennyire pontos a referenciastandard. Beleterjed a saját méréseibe. A nagy bizonytalansággal rendelkező kalibrációs tanúsítvány azt jelenti, hogy az Ön berendezése nem tudja ellenőrizni a nagyon szűk tűréseket.
Hogyan csökkenthetem a mérési bizonytalanságot?
Használjon kalibrált berendezéseket, ellenőrizze a környezeti feltételeket, szabványosítsa a kezelői eljárásokat, és növelje az ismételt mérések számát. Az anyagvizsgálat során ügyeljen arra is, hogy a minta előkészítése következetes legyen.

